
轻载设备高预压为何导致精度归零?解析预压过大引发的爬行现象、伺服振荡与微动灵敏度失效,揭示预压与负载匹配的选型铁律。
多轴同步设备单轴偏移常因支撑座轴承批次游隙差致各轴刚性不一,引发负载再分配与轨迹偏差。本文解析游隙差诱因与筛选匹配对策。
轻载工况下盲目施加高预压,非但不提升刚性,反而破坏微动响应。过高预压导致初始接触变形与弹性滞后,启动需克服峰值静摩擦,小位移指令被屏蔽形成“死区”;自旋滑动阻力占比上升,传递函数零频增益下降;多列滚珠承载不均产生方向性灵敏度差异;冷热态预压松弛导致工况切换时响应不可预测。预压须以负载特性为核心完成适配,方能在保证刚性的同时保留微动灵敏度。
多数人选轧制滚珠导轨只看重精度,却忽略滚道粗糙度缺陷引发各类故障。轧制工艺带来的表面波纹会诱发振动、爬行、啸叫,造成预紧力波动与加速磨损。本文剖析微观纹路带来的六大工况问题,建议选型重点考量滚道粗糙度均匀性,摆脱唯精度选型误区。
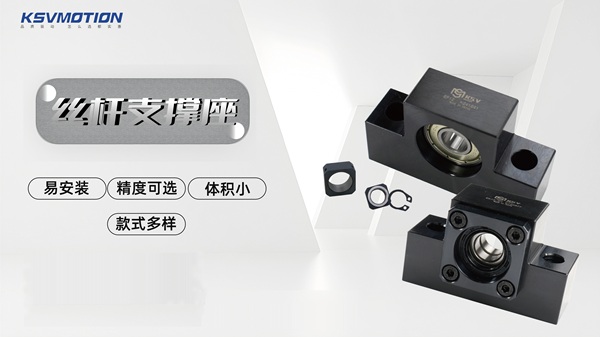
同款滚珠丝杆搭配不同支撑座,整机重复定位精度会相差一倍。本文从支撑座轴向刚度、径向间隙、热伸长约束、轴承预紧、加工装配公差五方面分析误差成因,指出支撑座对传动精度影响大于丝杆本体,选型需系统统筹支撑座性能。

设备高速运行频发共振异响,调参、换传动件效果差,多为支撑座刚性不足所致。可通过更换整体加强型支座、升级角接触轴承、优化材质阻尼、强化基座连接、调整支撑跨距、加装吸振装置提升刚度,避开共振区间,根治高速振动问题。

高速点胶设备胶线偏移、出胶不均多源于丝杆支撑座刚性不足。本文从结构刚度、导轨装配、振动抑制算法、惯量匹配四个维度讲解优化方案,消除高速运行微米抖动,稳定点胶定位精度。

很多微型导轨低速微动卡顿,大家常误以为是润滑不足,实则多为预压选型偏大。过大预压会加大静动摩擦差值,放大安装、温升带来的阻力波动,仅靠润滑无法根治,合理下调预压等级才能从根源解决导轨爬行卡顿问题。

普通机床更换精密滚珠导轨可改善摩擦、定位精度与刚性,但性能存在上限。低速扰动、机架变形、热膨胀、安装偏载均会限制提升效果,升级收益边际递减,整机短板会抵消导轨精度优势,改造需综合判断设备整体条件。

丝杆频繁过热常并非润滑、转速问题,多因盲目选用小游隙支撑轴承。游隙不足无法形成油膜,升温后膨胀加剧干涉,载荷集中加速油脂老化,还无法吸收丝杆热伸长。需按工况预留热补偿游隙,规范装配扭矩,平衡刚性与散热。