
CNC自动化设备长期高速走刀时丝杆持续积热,热伸长会直接作用在BK螺杆支撑座上,若预压设置不当,很容易出现轴承锁死或轴向窜动超差,最终连带引发定位精度波动和传动异响,以下是调试要点:
1、 确认安装形式是否适合预拉伸:BK支撑座用于固定侧,若另一端为BF支撑侧,丝杆受热可向自由端伸长,通常无需预拉伸;若需热伸长补偿,则必须采用两端固定结构,且两端均使用角接触轴承配置。
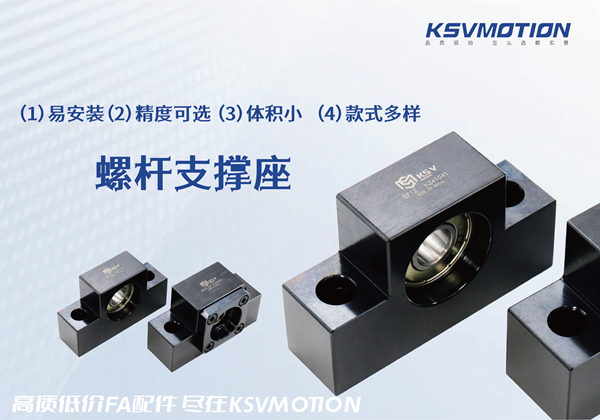
2、 区分“预压”与“预拉伸”概念:预压指BK支撑座内部角接触轴承的轴向预紧,用于消除轴向游隙、提升刚性;预拉伸是对丝杆轴施加反向拉力以抵消热伸长。两者作用对象不同,调试时不可混淆,预拉伸需通过锁紧螺母在丝杆轴端实现,而非调整支撑座轴承预压。
3、 预压值需与热工况匹配:高速运转、温升敏感的工况应选用适中预压,避免过高预压导致摩擦热加剧,反而恶化热伸长;高加减速、高力矩工况可选用中高预压以提升轴向刚性。
4、 DB配置优先于DF用于热补偿:若BK支撑座内部轴承为DB(背对背)配置,其力矩刚性与动态表现优于DF,更适合需要热伸长补偿的高速定位轴;DF对安装误差容忍度高但刚性较弱,不应仅因装配便利而选用。
5、 调试时同步监测温升与定位漂移:预拉伸量调整后,需在空载运行中监测丝杠温升曲线与定位精度变化,若运行一段时间后定位出现单向漂移,说明预拉伸量不足或预压已因热变形而偏离,需重新校核。
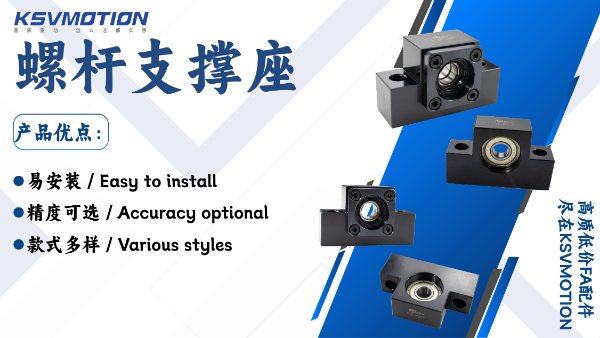
总的来说,在调试时,需要兼顾预压刚性与热伸长预留余量,就能让BK支撑座既保持稳定的支撑刚性,又能顺畅吸收丝杆热变形,避免轴承过早疲劳,让CNC设备长期保持稳定的传动精度。