
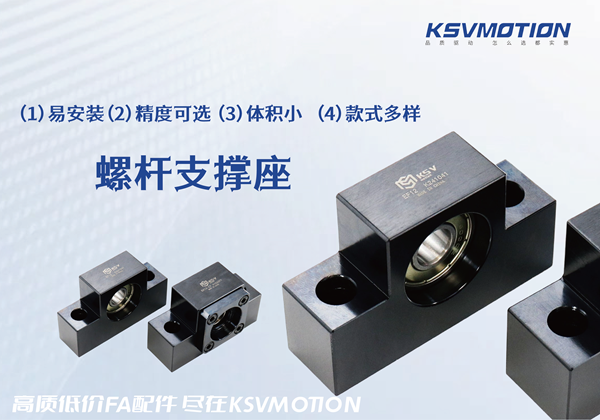
螺杆支撑座配对使用时,两端轴承的受力状态与运行环境存在天然差异,长期运行后易出现不同步磨损。这种磨损失衡不会立刻显现明显异响,却会逐步改变两端支撑的刚性匹配关系,让丝杆轴系的受力支撑点出现隐性偏移,为后续挠度异常埋下隐患。
1、 支撑座轴承的径向游隙测量:磨损导致游隙异常增大时,丝杆端部在径向载荷作用下产生额外位移量,通过百分表在支撑座外圈施加径向载荷并读取跳动值,若两端游隙差异明显,即可判定磨损失衡的存在,这是挠度超差的直接证据。
2、 检查支撑座安装基面的平整度与同轴度:长期运行后,底座接触面可能因振动产生不均匀变形或局部压陷,导致两端支撑座高度不一致。采用精密水平仪和激光对中仪测量两支撑座中心的同轴偏差,若发现两端轴线存在夹角或错位,则表明支撑座已发生偏斜,这是诱发挠度超差的结构性因素。
3、 应对丝杆运转时的径向跳动进行动态测试:在丝杆不同轴向位置布置位移传感器,记录空载与带载工况下的跳动幅值。若中部跳动量显著大于两端,且随着转速升高而加剧,则证明丝杆已产生弯曲变形。此时应区分是丝杆自身弯曲还是支撑座磨损导致的挠曲,可通过旋转丝杆并观察固定位置跳动变化来判断。
4、 润滑油液分析:提取支撑座附近的润滑脂样本,检测其中是否含有轴承合金或硬质颗粒。若发现大量金属磨屑,不仅可佐证轴承磨损的严重程度,还能判断磨损类型,从而追溯至润滑不足或密封失效等根本原因。
总得来说,支撑刚性的不对称衰减,最终会直接引发丝杆挠度持续变大,破坏传动链的运动精度与稳定性,在日常维护中需将配对支撑座的磨损同步性纳入点检范围,避免单侧磨损率先突破阈值,引发整个丝杆轴系的系统性精度劣化。